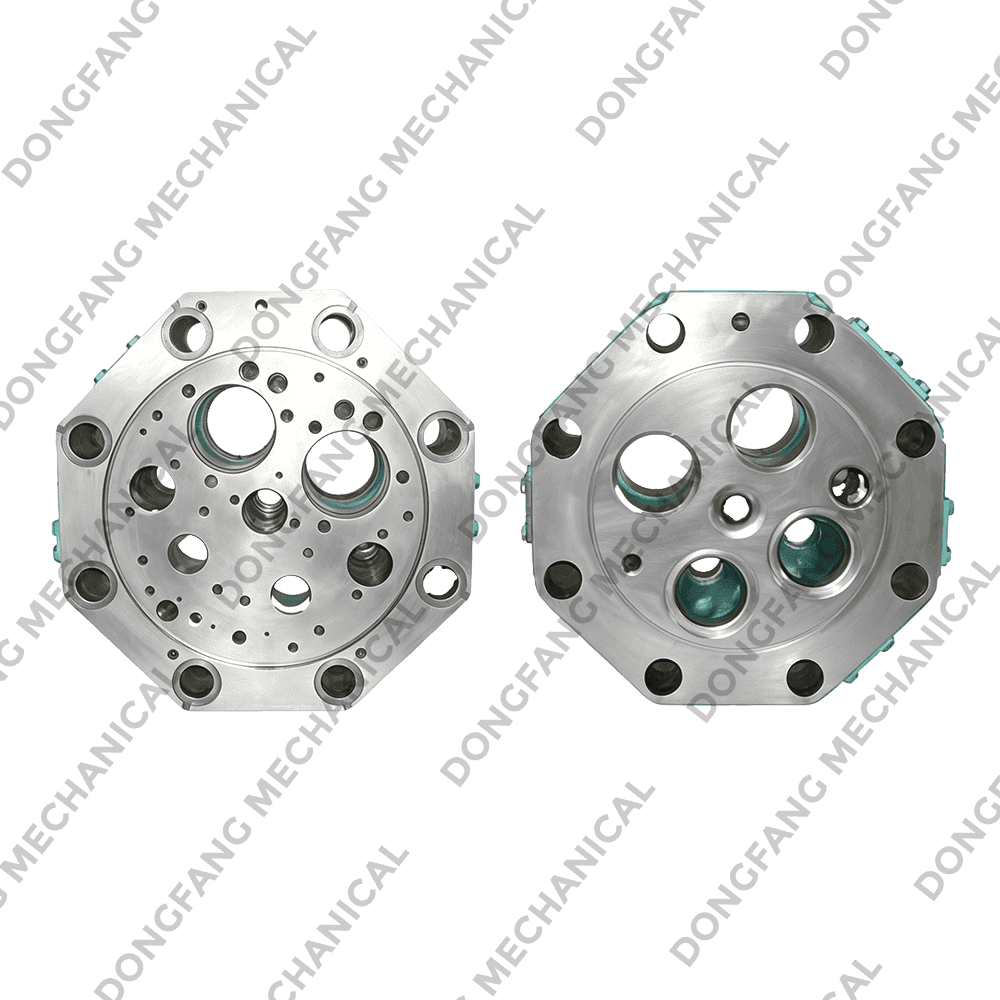
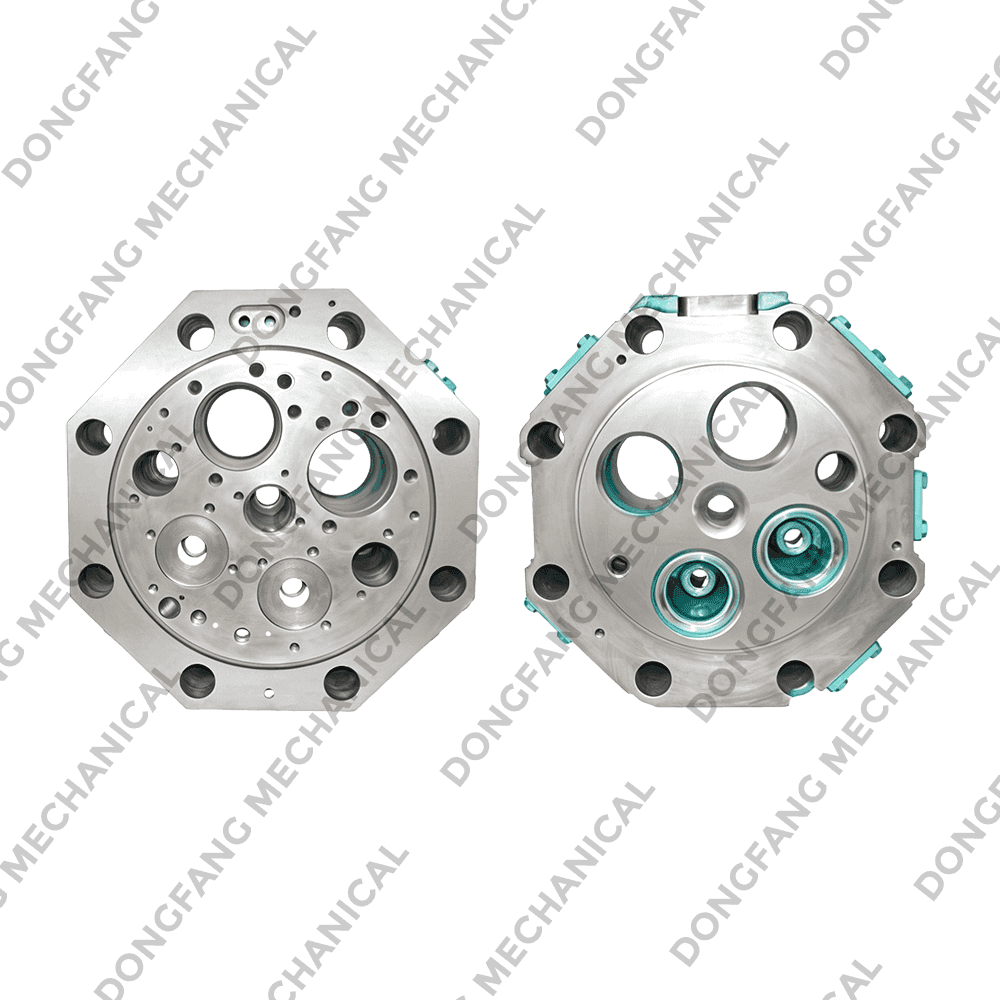
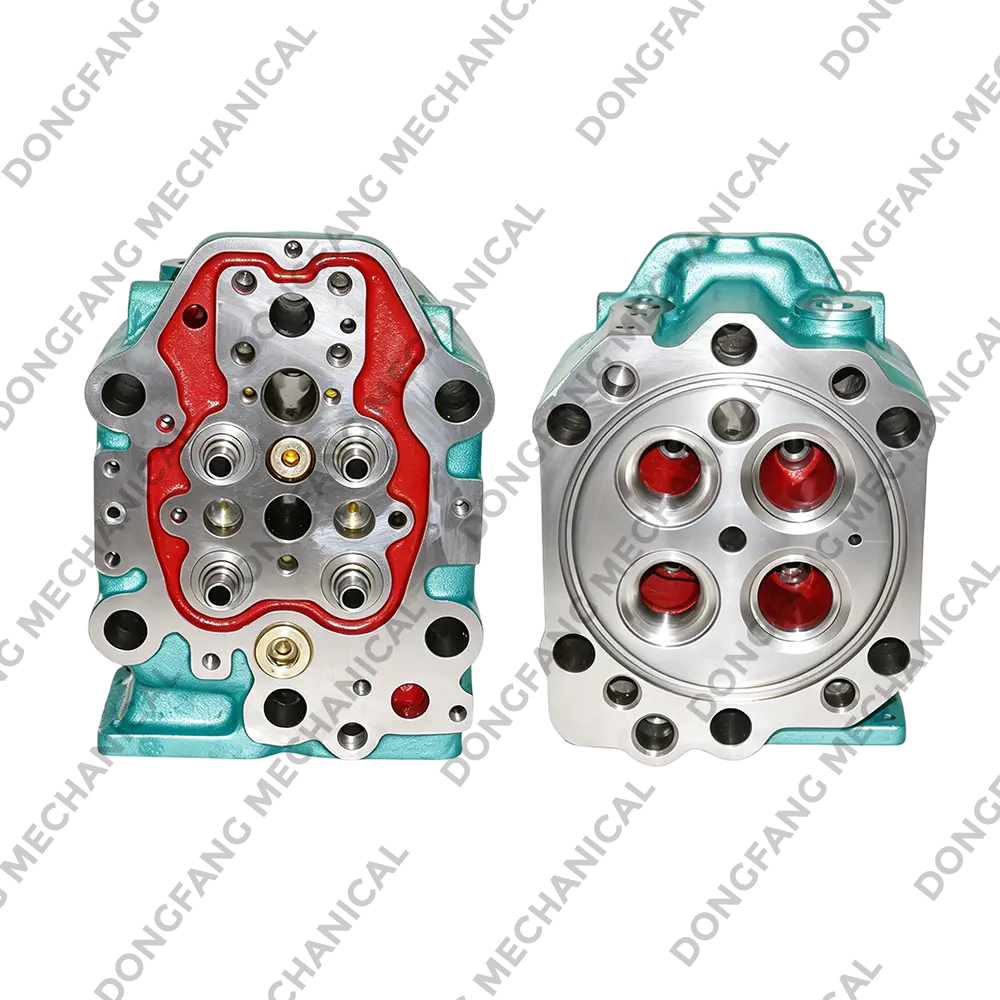
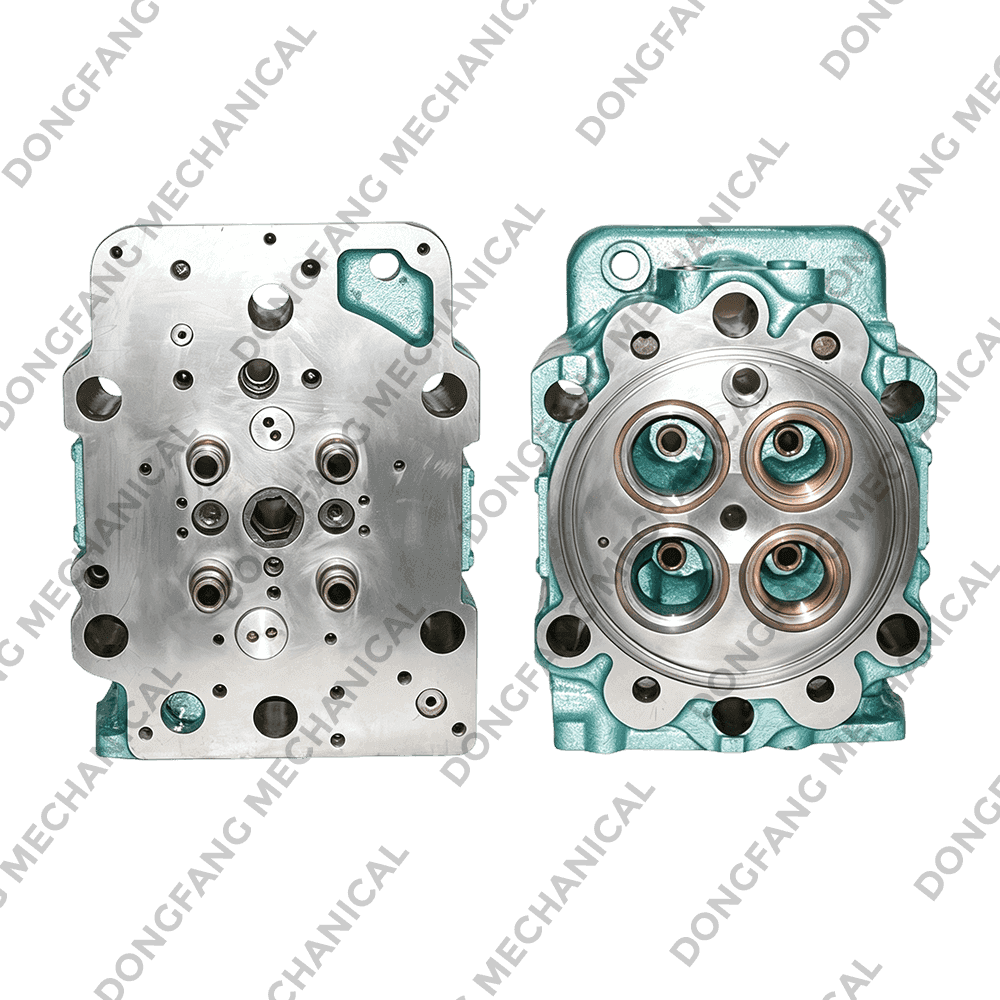
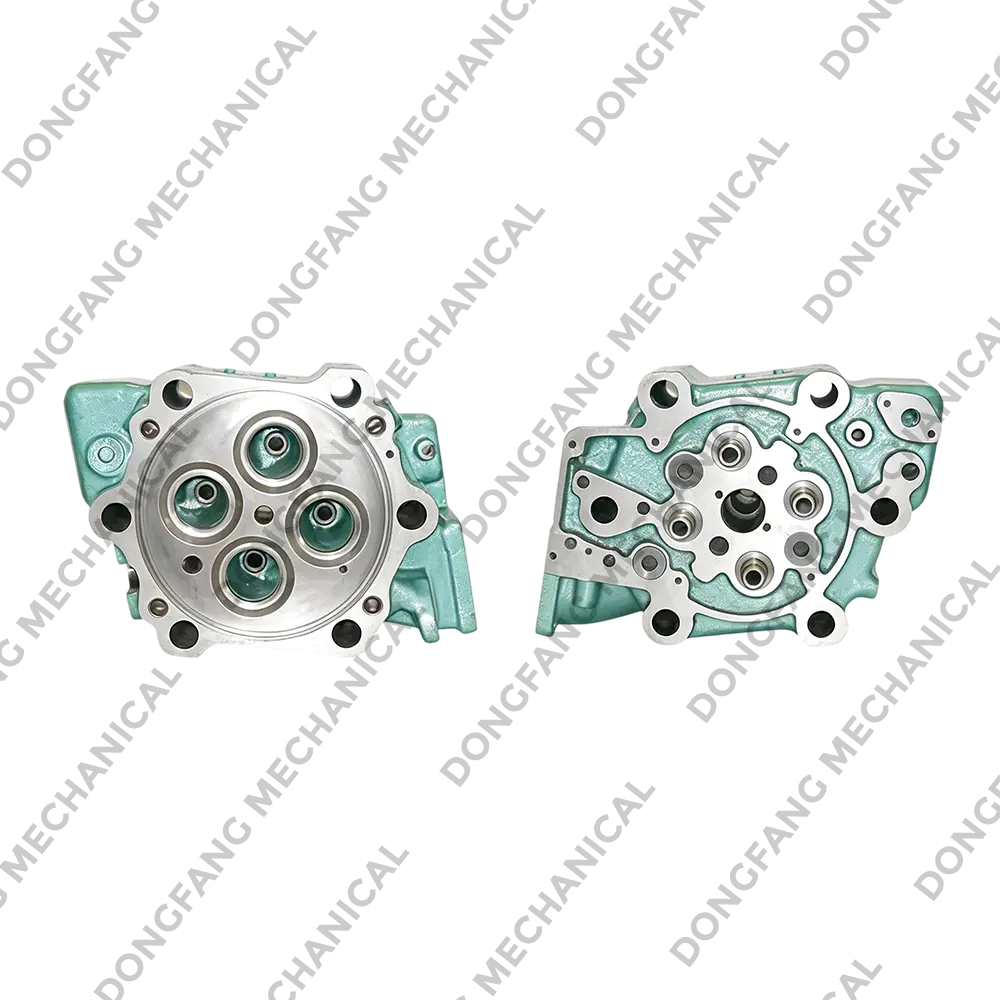
Z280-DT

Et fiskefartøy kommer tilbake til havn med blå eksosrøyk, et kjølevæskenivå som stadig synker, og en motor som trenger lengre sveiving før den fyrer. Eieren spør om den skal repareres, bygges om...
READ MOREFartøyet ditt er ved siden av i Pireus, sjefsingeniøren rapporterer lav kompresjon på sylinder nummer tre, og neste planlagte lasting er om fire dager. Det umiddelbare spørsmålet er ikke om et s...
READ MOREEt sprukket hode eller en fallende ventil på en arbeidsbåt er et nedetidsproblem lenge før det blir et reservedelsproblem. Når motoren stopper, er det eneste spørsmålet som betyr noe om et kompa...
READ MOREEn maskinsjef på en slepebåt i Sørøst-Asia sto overfor et kjent problem: et sprukket sylinderhode på en MANN 8L23/30 hjelpemotor. Fartøyet hadde et charter å oppfylle på fire dager. Et fabrikkor...
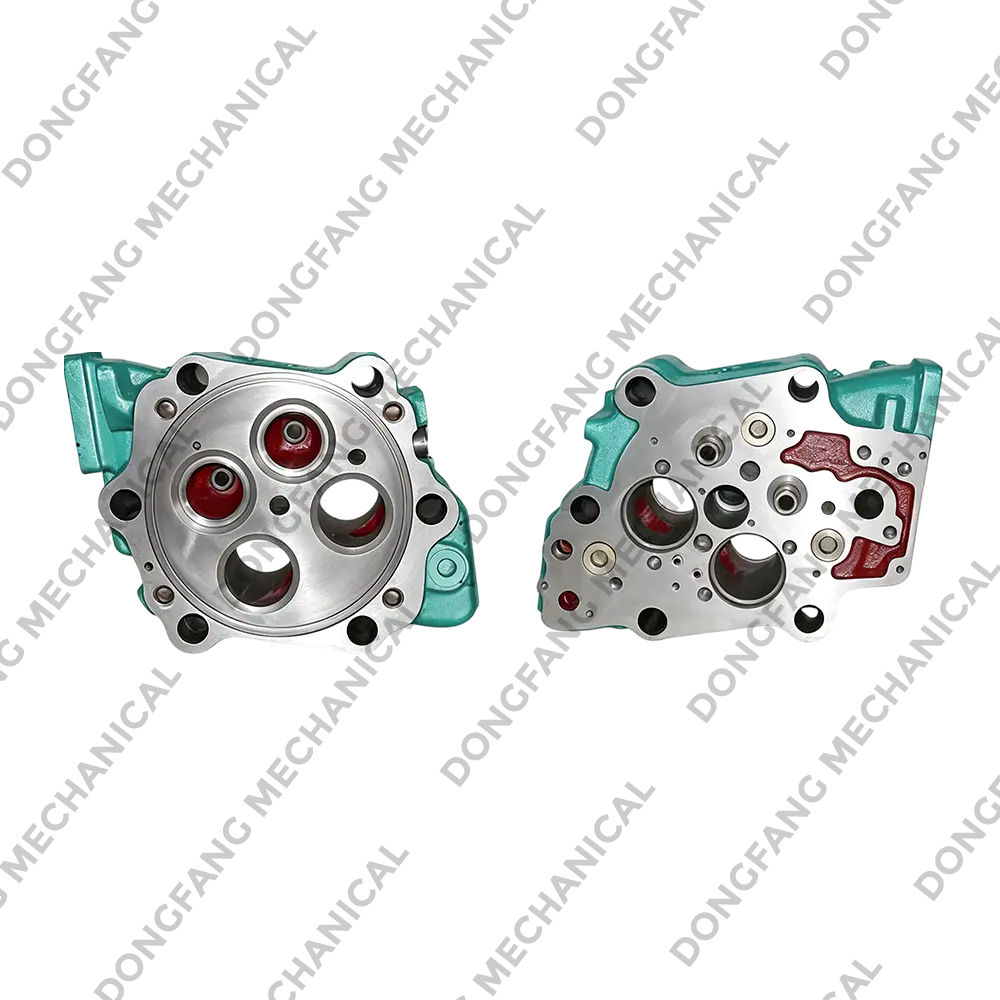
READ MOREA produsent av sylinderhode til marine dieselmotorer produserer en av de mest krevende komponentene i et fartøys fremdriftssystem: det forseglede kammeret som tåler gjentatt forbrenningstrykk, høy termisk syklus og konstant eksponering for sjøvannskjølte miljøer. Sylinderhodet må opprettholde en presis forsegling mot sylinderforingen og stempelenheten mens den huser ventilseter, injektorboringer og kjølepassasjer som alle trenger å holde stramme dimensjonstoleranser over tusenvis av driftstimer. Fordi marinemotorer kjører i lengre perioder under kontinuerlig belastning, kan enhver inkonsekvens i støptetthet, maskineringsnøyaktighet eller ventilseteinnretting føre til kompresjonstap, kjølevæskelekkasje eller for tidlig ventilsvikt til sjøs, der reservedeler er langt mindre tilgjengelige enn på land.
Den direkte takeawayen for fartøysoperatører og innkjøpsteam er at beslutninger om sylinderhodeinnkjøp bør hvile på målbare faktorer: materialintegritet, maskineringspresisjon, termisk utmattingsmotstand og konsistens i ventilsetets geometri. Dette er nettopp grunnen til å jobbe med en pålitelig marine dieselmotor sylindertopp fabrikk betyr mer enn å sammenligne katalogspesifikasjoner alene. Denne artikkelen gjennomgår målte ytelsesdata, dimensjonale trender og materialsammenligninger for å gi et klart, praktisk grunnlag for å evaluere topplokkkvalitet og leverandørpålitelighet.
Ved vurdering av sylinderhoder produsert av en marine diesel reservedeler produsent Kina kjøpere vanligvis stoler på, fem beregninger betyr mest: støpteetthet, maskineringspresisjon, nøyaktighet for ventilsetetinnretting, termisk utmattingsmotstand og kjølevæskepassasjeintegritet. Det horisontale søylediagrammet nedenfor skårer to vanlige produksjonstilnærminger mot disse beregningene på en 0-100 indeks bygget fra typiske feltytelsesområder: et konvensjonelt sandstøpt sylinderhode og et presisjons CNC-maskinert sylinderhode. Den CNC-maskinerte konfigurasjonen scorer høyest på maskineringspresisjon og ventilseteinnretting, siden automatiserte verktøybaner fjerner materiale med langt strammere repeterbarhet enn manuell etterbehandling, mens begge tilnærmingene forblir sammenlignbare når det gjelder kjølevæskepassasjeintegritet når kjernedannende prosesser er godt kontrollert.
Denne sammenligningen viser at CNC-maskinerte sylinderhoder utvider sin fordel hovedsakelig i presisjon og ventilseteinnretting, mens støptettheten forblir i stor grad avhengig av støperiets egen smeltekvalitetskontroll snarere enn etterbehandlingsmetoden valgt etterpå. Forståelse av denne profilen hjelper flåteoperatører å matche sylinderhodeinnkjøp til motormodell, driftssyklus og forventet serviceintervall.
En nøkkelindikator for sylinderhodekvalitet er hvor godt komponenten opprettholder dimensjonsstabilitet under vedvarende termisk sykling når den er installert og i gang. Linjediagrammet nedenfor sporer en relativ strukturell stabilitetsindeks over fem stadier av kontinuerlige driftstimer, fra tidlige 2000 timer opp til 20.000 timer i en typisk mellomfarts marin dieselapplikasjon. En gradvis, kontrollert nedgang forventes ettersom metallet opplever normal termisk tretthet fra gjentatte oppvarmings- og avkjølingssykluser, men trenden bør forbli jevn i stedet for å falle kraftig på et enkelt trinn, siden en plutselig nedgang vil peke på gjenværende støpestress eller en utilstrekkelig avspenningsprosess i stedet for rutinemessig slitasje.
Stabilitetsindeksen synker fra omtrent 99 % ved 2000 driftstimer til omtrent 83 % ved 20.000 timer , et gradvis mønster som holder seg innenfor akseptabel ytelse for en godt produsert komponent før neste planlagte overhaling. Denne typen forutsigbar degraderingskurve er nettopp grunnen til at konsistente, kontrollerte støpe- og avspenningsprosesser betyr noe: et riktig produsert sylinderhode fra en pålitelig Kina marine sylinderhodeprodusent eldes på denne jevne, forventede måten i stedet for å utvikle sprekker eller forvrenge seg uforutsigbart midt på seilasen.
Bruksspredningen av sylinderhoder til marine dieselmotorer gjenspeiler det store utvalget av fartøystyper som er avhengig av pålitelig motorytelse. Det vertikale søylediagrammet nedenfor viser en representativ bruksfordeling på tvers av vanlige fartøyskategorier, basert på aggregerte feltbruksmønstre. Fiskefartøy leder distribusjonen, etterfulgt av laste- og bulkskip, slepebåter og arbeidsbåter, og passasjer- eller fergefartøy.
Fiskefartøy står for omtrent 32 % of typical deployment , som gjenspeiler den tette konsentrasjonen av kyst- og offshorefiskeflåter som er avhengige av konsekvent motoroppetid under lange seilaser. Laste- og bulkskip følger nøye med, siden disse fartøyene opererer på stramme planleggingsvinduer der uplanlagt utskifting av sylinderhodet direkte kan forstyrre leveringstidslinjene.
Et radardiagram hjelper til med å visualisere avveiningen mellom et standard sylinderhode i grått støpejern og et sylinderhode av komprimert grafittjern (CGI) over flere dimensjoner samtidig. Diagrammet nedenfor sammenligner både på tvers av termisk utmattingsmotstand, bearbeidbarhet, strekkstyrke, korrosjonsmotstand og produksjonskostnadseffektivitet. Det komprimerte grafittjernhodet strekker seg videre på termisk utmattelsesmotstand og strekkstyrke, siden mikrostrukturen motstår sprekkforplantning under gjentatt varmesyklus mer effektivt, mens det grå støpejernshodet strekker seg videre på bearbeidbarhet og produksjonskostnadseffektivitet, siden det er enklere og raskere å maskinere til ferdig form.
Ingen av materialprofilene dekker alle dimensjoner, noe som forsterker hvorfor materialvalg bør styres av motorens driftssyklus og termisk belastning i stedet for å anta at ett alternativ er universelt overlegent. Høylastede, kontinuerlige motorer favoriserer komprimert grafittjern, mens moderat belastede applikasjoner med strammere budsjettbegrensninger fortsatt kan fungere godt med standard grått støpejern.
Å velge riktig sylinderhode for marine dieselmotorer starter med å identifisere motormodell, driftssyklus og typisk driftsmiljø. Tabellen nedenfor oppsummerer praktisk veiledning på tvers av vanlige scenarier hentet fra felterfaring med en marine motor reservedeler fabrikk Kina kjøpere vanligvis henter fra.
| Søknad | Egnet konfigurasjon | Grunn |
|---|---|---|
| Kontinuerlige lasteskipmotorer | Kompakt grafittjern Cylinder Head | Overlegen termisk utmattelsesmotstand under vedvarende belastning |
| Kystfiskefartøys motorer | Grått støpejern or CGI Cylinder Head | Balansert holdbarhet og bearbeidingstid |
| Taubåt- og arbeidsbåtmotorer | Grått støpejern Cylinder Head | Kostnadseffektiv maskinering for hyppige vedlikeholdssykluser |
| Høylastede bulkskipsmotorer | Kompakt grafittjern Cylinder Head | Høyere strekkfasthet under kontinuerlig termisk sykling |
Før du setter et sylinderhode på en marine dieselmotor i vanlig drift, hjelper noen få ekstra kontroller å støtte konsekvent ytelse:
Den forutsigbare stabilitetskurven diskutert tidligere avhenger av konsistent produksjon på støperi- og maskineringsstadiet, inkludert kontrollert smeltekjemi, riktig avspenningsvarmebehandling og presis CNC-finishing av ventilseter og matchende overflater. Variasjoner i alle disse trinnene kan endre både dimensjonspresisjon og hvor jevnt sylinderhodet fungerer når det er installert, og derfor er tett prosesskontroll viktig gjennom hele produksjonen på en pålitelig måte produsent av sylinderhode til marine dieselmotorer . Automatisert maskinering og prosesspresisjonstesting hjelper til med å holde hvert sylinderhode i ytelse innenfor stramme toleranser gjennom hele levetiden, og støtter pålitelighetstrenden som er referert til gjennom denne artikkelen.
Standard kvalitetskontrollpunkter som trykktesting, verifisering av ventilsetes konsentrisitet og dimensjonal inspeksjon støtter ytelsestrendene vist tidligere. For innkjøpsteam som anskaffer sylinderhoder og relaterte reservedeler i stor skala, er det ofte like verdifullt å bekrefte disse kvalitetskontrollpunktene med en leverandør som å gjennomgå publiserte spesifikasjoner alene.
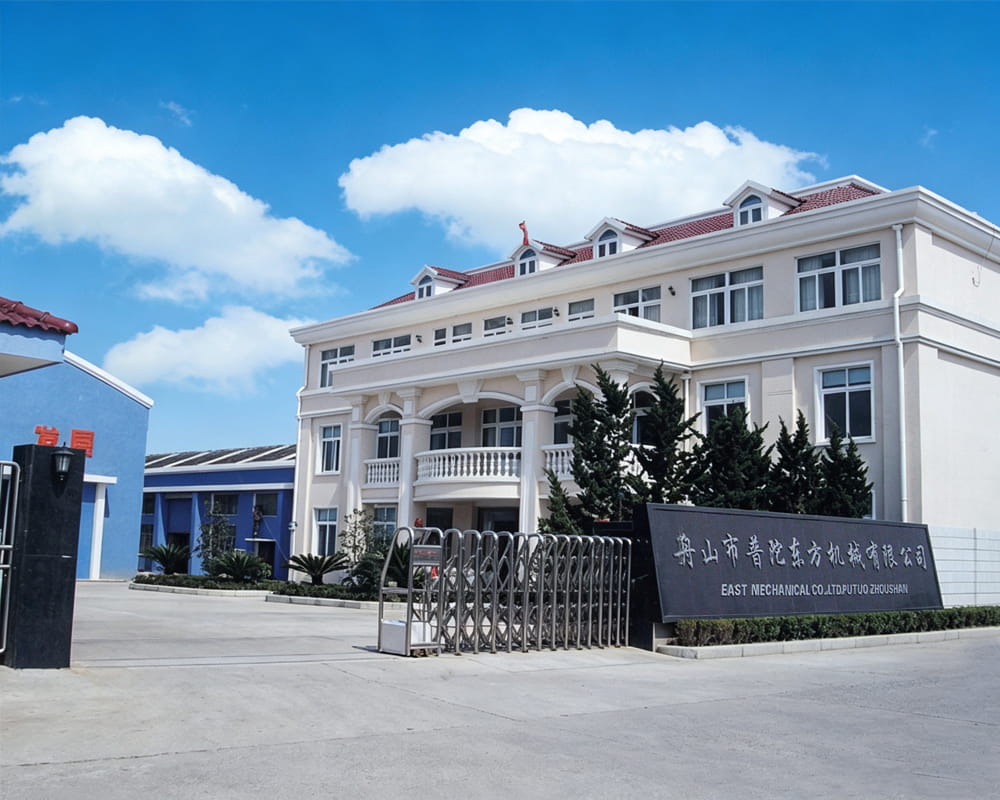
Zhoushan Putuo Dongfang Machinery Co., Ltd. ligger i Shenjiamen Pingyang industrisone, et velkjent fiskehavnsområde. Det vender mot det berømte Putuo-fjellet over havet, og har praktisk land-, sjø- og lufttransport. Denne beliggenheten plasserer selskapet i sentrum av en region der vedlikehold av marinemotorer og reservedeler er en del av den daglige driften, og gir praktisk, felttestet innsikt i hva fiskeflåter, lasteoperatører og arbeidsbåteiere trenger av et pålitelig sylinderhode.
Som en marine diesel reservedeler produsent Kina operatører kan stole på, fokuserer selskapet på å produsere presisjonsmaskinerte sylinderhoder og relaterte komponenter som oppfyller dimensjonsnøyaktigheten og materialintegritetsstandardene som kreves for kontinuerlig marin service. Dens posisjon i et større fiskerihavnsområde støtter rask behandling for regionale fartøyeiere, samtidig som den opprettholder den konsekvente produksjonskontrollen som er nødvendig for å betjene kunder på tvers av bredere shipping- og fiskeindustrier.
Spørsmål 1: Hvorfor betyr støpekvalitet mer enn overflatefinish alene?
A1: Et sylinderhode med dårlig innvendig støpteetthet kan utvikle mikroporøsitet som fører til kjølevæskelekkasjer eller sprekker under termisk syklus, selv om den utvendige finishen ser akseptabel ut, så interne integritetskontroller betyr like mye som synlig maskineringskvalitet.
Q2: Hvor ofte bør et sylinderhode inspiseres under normal service?
A2: Inspeksjonsintervaller bør følge sporede driftstimer og observerte kompresjonstrender, siden strukturell stabilitet vanligvis avtar gradvis i stedet for med ett fast universelt intervall på tvers av alle motortyper.
Q3: Er komprimert grafittjern alltid det beste materialvalget?
A3: Ikke nødvendigvis; CGI tilbyr sterkere termisk utmattingsmotstand og strekkstyrke for kontinuerlige, høylastede motorer, mens grått støpejern fortsatt kan være et praktisk valg for motorer med moderate driftssykluser og hyppigere vedlikeholdsplaner.
Q4: Hva forårsaker ujevn forsegling over et nylig installert sylinderhode?
A4: Forvrengte overflater, inkonsekvent påføring av dreiemoment eller uregelmessigheter i pakningens tetningsoverflate er vanlige årsaker, og det er grunnen til at flathetskontroller og kalibrerte momentprosedyrer er viktige under installasjonen.
Q5: Hvilke produksjonsfaktorer påvirker sylinderhodets pålitelighet mest?
A5: Smeltekjemikontroll, spenningsavlastende varmebehandling og CNC-maskinpresisjon er nøkkelfaktorer, støttet av prosesskontroller som trykktesting og ventilsetekonsentrisitetsverifisering under produksjon hos en kvalifisert marine dieselmotor sylindertopp fabrikk .

E-postadressen din vil ikke bli publisert. Obligatoriske felt er merket med *
kontakt oss
Pingyang industrisone, Shenjiamen, Zhoushan City, Zhejiang-provinsen, Kina.
+86-15957856920 Chancy
chancyliu@vip.163.com
Zhoushan Putuo Oriental Machinery, med tjue års fokus på importerte kjernekomponenter til marine dieselmotorer. Bygge god karma gjennom stabil kvalitet, og seile langt med dedikert service.